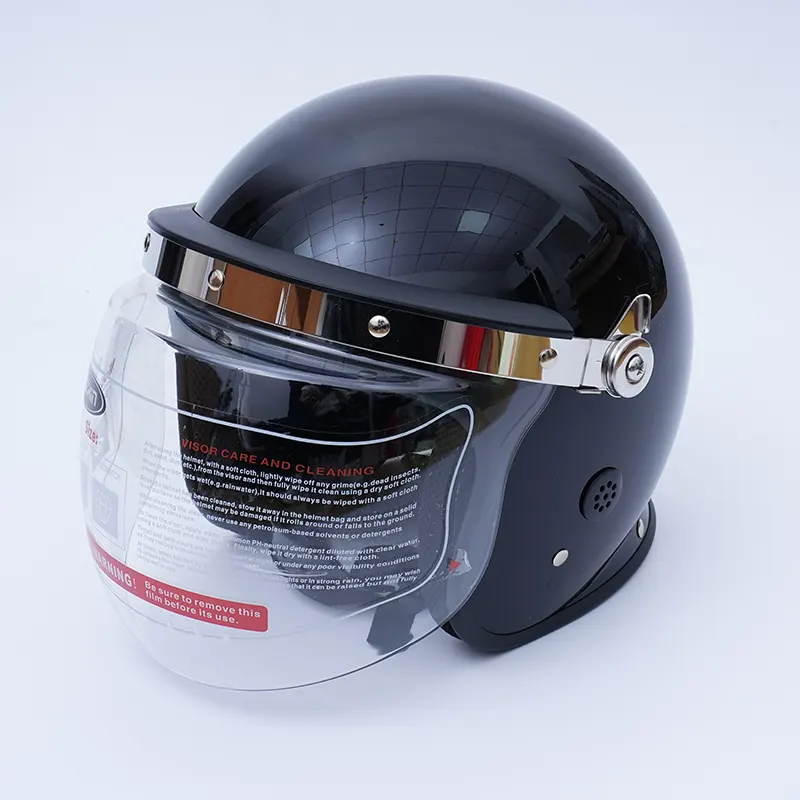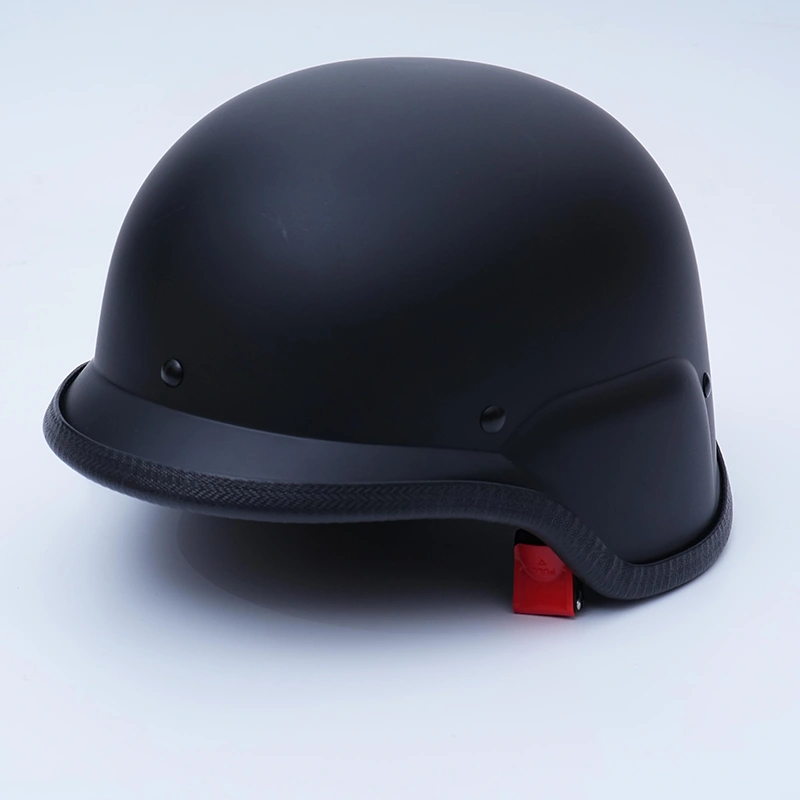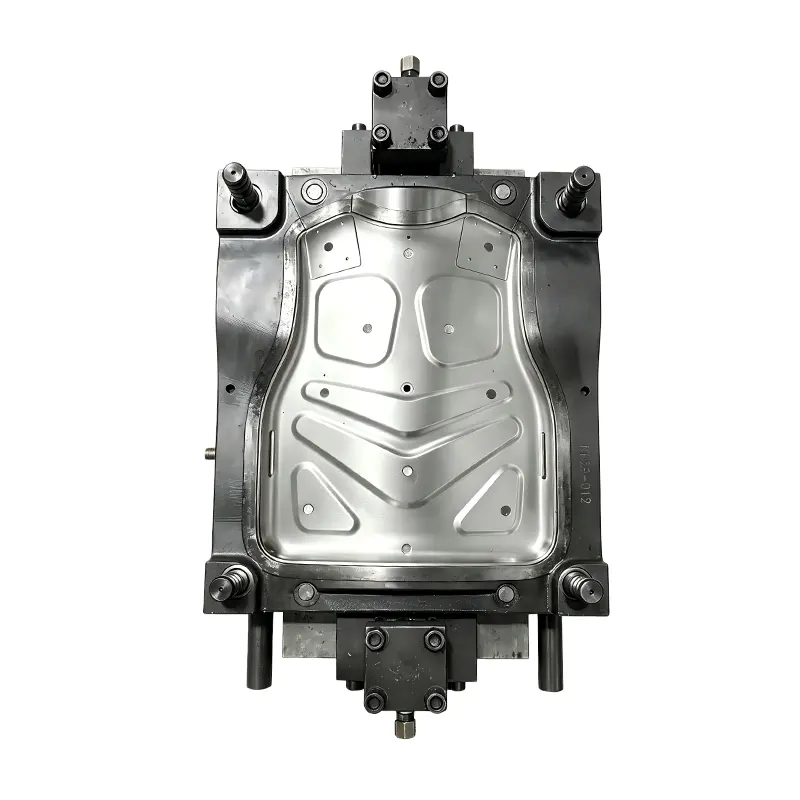


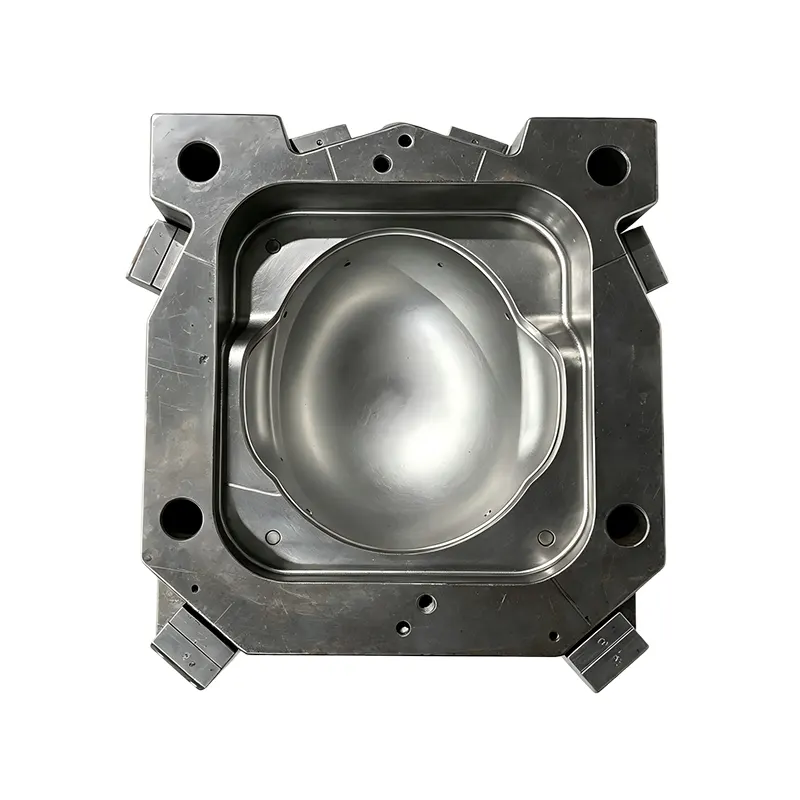
Galaxisbietet diePC ABS Anti-Riot-Helm-Spritzgussformfür Hersteller, die wiederholbare Schalenabmessungen, kontrollierte Oberflächenqualität und zuverlässige Werkzeuge für die Spritzgussproduktion suchen. Diese Helmform wurde für PC- und PC+ABS-Materialien entwickelt und kombiniert eine integrierte Einzelkavitätsstruktur, vorgehärteten Formstahl, Präzisionsbearbeitung und feines Hohlraumpolieren, um eine stabile Produktion und langfristige Werkzeugleistung zu unterstützen.
Eine Schutzhelmschale muss über wiederholte Spritzgießzyklen hinweg eine konsistente Form und Oberfläche beibehalten. Die Form spielt daher eine entscheidende Rolle bei der Bestimmung der Maßhaltigkeit, des Oberflächenaussehens, der Entformungsleistung und der Produktionsstabilität. DerPC ABS Anti-Riot-Helm-Spritzgussformbasiert auf einer integrierten konkaven Einlagestruktur mit einer Kavität. Sein Hohlraum besteht aus vorgehärtetem Formstahl P20 und 718H, während die Formbasis aus 45#-Kohlenstoffstahl gefertigt ist. Eine polierte Kavitätsoberfläche mit Ra 0,8 sorgt für ein glatteres Gussfinish, während die angegebene theoretische Werkzeuglebensdauer von 300.000–500.000 Schüssen eine Referenz für die Planung von Großserienproduktionen darstellt.
Inhaltsverzeichnis
- Welche Rolle spielt das Spritzgusswerkzeug bei der Helmproduktion?
- Wie ist die Helmspritzgussform aufgebaut?
- Warum werden P20- und 718H-Formstahl verwendet?
- Warum sind PC und PC+ABS geeignete Materialoptionen?
- Wie wirkt sich das Hohlraumpolieren auf das geformte Produkt aus?
- Wie kann die Form die wiederholte Produktion unterstützen?
- Welche Qualitätsfaktoren sollten Hersteller bewerten?
- Was sollten Käufer vor der Bestellung bestätigen?
- Häufig gestellte Fragen
- Abschließende Überlegungen
Welche Rolle spielt das Spritzgusswerkzeug bei der Helmproduktion?
Beim Spritzgießen handelt es sich um einen wiederholbaren Herstellungsprozess, die Wiederholbarkeit hängt jedoch stark von den Werkzeugen ab, die zur Definition der Produktgeometrie verwendet werden. Bei einer Schutzhelmschale bestimmt die Form die Außenkontur, das Maßverhältnis zwischen den Merkmalen, die Oberflächenbeschaffenheit und die Bedingungen, unter denen das Formteil aus dem Hohlraum gelöst werden kann.
Wenn die Werkzeuge präzise hergestellt werden, beginnt jeder Formzyklus mit der gleichen Hohlraumgeometrie. Dies schafft eine kontrollierte Grundlage für die Aufrechterhaltung gleichbleibender Helmschalenabmessungen während der Serienproduktion.
Eine spezielle Helmspritzgussform kann auch die Notwendigkeit wiederholter manueller Anpassungen reduzieren. Sobald das Werkzeug mit dem ausgewählten Harz und der Injektionsmaschine validiert wurde, können Hersteller einen stabileren Produktionsprozess rund um dokumentierte Formparameter etablieren.
Für Einkäufer bedeutet dies, dass bei der Formenbeschaffung nicht nur der Einkaufspreis im Vordergrund stehen sollte. Ebenso relevant sind die Stahlauswahl, die Hohlraumkonstruktion, die Oberflächenbeschaffenheit, die erwartete Lebensdauer, Prüfverfahren und die Kompatibilität mit der vorgesehenen Spritzgießmaschine.
Wie ist die Helmspritzgussform aufgebaut?
Die Form nimmt einIntegrierte konkave Einsatzstruktur mit einer Kavität. Diese Konfiguration bietet einen speziellen Formhohlraum für die Helmschale und ermöglicht die präzise Bearbeitung der Hohlraumgeometrie entsprechend dem Produktdesign.
Eine Anordnung mit nur einer Kavität kann besonders praktisch sein, wenn das Produkt relativ groß ist oder wenn der Hersteller der Genauigkeit der Kavität und kontrollierten Produktionsbedingungen Vorrang vor der maximalen Stückzahl pro Zyklus einräumt.
Die Hauptwerkzeugkonfiguration kann wie folgt zusammengefasst werden:
| Artikel | Spezifikation | Fertigungsrelevanz |
|---|---|---|
| Anwendung | Außenschale des Schutzhelms | Spezielle Schutzhelmausrüstung |
| Hohlraumstruktur | Integrierter konkaver Einsatz mit einer Kavität | Kontrollierte Schalengeometrie |
| Hohlraummaterial | Vorgehärteter Formstahl P20 und 718H | Haltbarkeit und Formstabilität |
| Formbasis | 45# Kohlenstoffstahl | Strukturelle Unterstützung |
| Hohlraumfinish | Feinpolieren Ra 0,8 | Glatter geformte Oberfläche |
| Kompatibles Harz | PC und PC+ABS | Unterstützt zwei gängige technische Kunststoffoptionen |
| Theoretisches Leben | 300.000–500.000 Schüsse | Nützliche Referenz für die Produktionsplanung |
Warum werden P20- und 718H-Formstahl verwendet?
Die Auswahl des Formstahls beeinflusst die Leistung eines Werkzeugs unter wiederholten Spritzgussbedingungen. Der Hohlraum ist mechanischem Druck, thermischen Veränderungen, plastischem Fließen und wiederholten Öffnungs- und Schließzyklen ausgesetzt. Daher ist eine geeignete Kombination aus Bearbeitbarkeit, Härte, Verschleißfestigkeit und Dimensionsstabilität erforderlich.
Der Hohlraum dieses Werkzeugs nutztVorgehärteter Formstahl P20 und 718H. Vorgehärteter Stahl kann ein praktisches Gleichgewicht zwischen Bearbeitungsanforderungen und Serviceleistung für den Spritzgussformenbau bieten.
Für Produktionseinkäufer ist es wichtig, dass die Materialspezifikationen zusammen mit den tatsächlichen Verarbeitungsanforderungen berücksichtigt werden. Das zu formende Harz, die erwartete Produktionsmenge, die Zyklusbedingungen, der Wartungsplan und die erforderlichen Maßtoleranzen beeinflussen alle die geeignete Werkzeugkonfiguration.
Die Formbasis aus 45#-Kohlenstoffstahl bildet das tragende Gerüst für die Hohlraumkomponenten. Eine starre und ordnungsgemäß zusammengebaute Formbasis trägt dazu bei, die Ausrichtung zwischen den Werkzeugkomponenten bei wiederholtem Betrieb aufrechtzuerhalten.
Warum sind PC und PC+ABS geeignete Materialoptionen?
Die Wahl des Harzes ist ein wichtiger Teil des Spritzgussprozesses, da verschiedene Kunststoffe unterschiedliche Fließ-, Kühl-, Schrumpf- und Verarbeitungseigenschaften aufweisen. Die Form muss daher mit dem vorgesehenen Material und den Verarbeitungsbedingungen kompatibel sein.
Dieses Werkzeug ist für konzipiertPC und PC+ABS. Polycarbonat ist weithin als technischer Thermoplast mit nützlichen Schlag- und Dimensionseigenschaften anerkannt. PC+ABS kombiniert Eigenschaften von Polycarbonat und ABS und kann je nach spezifischer Formulierung ein unterschiedliches Gleichgewicht zwischen Verarbeitbarkeit und mechanischer Leistung bieten.
Hersteller sollten dennoch die genaue Harzsorte entsprechend ihren Produktspezifikationen und den geltenden Testanforderungen auswählen. Einspritztemperatur, Formtemperatur, Nachdruck, Abkühlzeit und andere Parameter sollten durch Produktionsversuche ermittelt und nicht ausschließlich von der Materialfamilie übernommen werden.
- Bestätigen Sie vor der Formvalidierung die genaue Harzqualität.
- Überprüfen Sie das vom Harzhersteller empfohlene Verarbeitungsfenster.
- Überprüfen Sie die Schrumpfeigenschaften, wenn die Endabmessungen entscheidend sind.
- Validieren Sie das Füll- und Kühlverhalten durch Probeformen.
- Halten Sie die Produktionsparameter für eine wiederholbare Fertigung dokumentiert.
Wie wirkt sich das Hohlraumpolieren auf das geformte Produkt aus?
Die Oberfläche der Kavität wird direkt auf die Oberfläche des geformten Kunststoffbauteils übertragen. Folglich können Bearbeitungsspuren, Polierqualität und lokale Oberflächenunregelmäßigkeiten das Aussehen der fertigen Helmschale beeinflussen.
Diese Form verwendet aRa 0,8 feinpolierte Hohlraumoberfläche. Eine kontrollierte Oberflächenbeschaffenheit kann dazu beitragen, sichtbare Bearbeitungsspuren zu reduzieren und ein saubereres Erscheinungsbild nach dem Formen zu unterstützen.
Auch die Oberflächenbeschaffenheit ist für die Entformung relevant. Abhängig von der Geometrie und dem Harz kann eine glattere Kavität dazu beitragen, unerwünschten Widerstand beim Lösen des Teils zu reduzieren. Bei der Beurteilung der Entformungsleistung müssen jedoch auch Formschrägen, Auswerferdesign, Kühlbedingungen und Formparameter berücksichtigt werden.
Für Hersteller, die Helmschalen in kommerziellen Mengen herstellen, kann eine gleichbleibende kosmetische Qualität den Bedarf an unnötiger Nachbearbeitung reduzieren und dazu beitragen, ein einheitliches Erscheinungsbild über alle Produktionschargen hinweg aufrechtzuerhalten.
Wie kann die Form die wiederholte Produktion unterstützen?
Die theoretische Lebensdauer der Form ist eine wichtige Spezifikation bei der Planung der Produktionskapazität. Die angegebene Lebensdauer für dieses Werkzeug beträgt ca300.000 bis 500.000 Schüsse.
Diese Zahl sollte als Referenz und nicht als garantierte Produktionszahl unter allen Betriebsbedingungen betrachtet werden. Die tatsächliche Lebensdauer kann durch Harzformulierung, Schleifzusätze, Einspritzdruck, Zyklusfrequenz, Betriebstemperatur, Wartungsqualität, Reinigungsverfahren und den allgemeinen Maschinenbetrieb beeinflusst werden.
Um die Leistung der Werkzeuge aufrechtzuerhalten, sollten Hersteller eine praktische Wartungsroutine einführen, die Folgendes umfasst:
- Reinigen der Kavität und der Trennflächen nach geplanten Produktionsläufen.
- Überprüfen beweglicher und zusammenpassender Komponenten auf ungewöhnlichen Verschleiß.
- Kühlkanäle auf Verschmutzung oder eingeschränkten Durchfluss prüfen.
- Bei Bedarf auf angemessene Schmierung achten.
- Aufzeichnung von Produktionszyklen und Wartungsaktivitäten.
- Untersuchen des geformten Produkts auf erste Anzeichen von Dimensions- oder Oberflächenveränderungen.
Solche vorbeugenden Maßnahmen können die Überwachung des Werkzeugzustands erleichtern und Herstellern dabei helfen, potenzielle Probleme zu erkennen, bevor sie sich auf eine große Produktionscharge auswirken.
Welche Qualitätsfaktoren sollten Hersteller bewerten?
Ein professioneller Lieferant von Spritzgussformen sollte in der Lage sein, sowohl die Werkzeugspezifikation als auch den Validierungsprozess zu besprechen. Käufer können eine Helmform anhand mehrerer messbarer Kriterien bewerten, anstatt sich auf allgemeine Beschreibungen zu verlassen.
Hohlraumgenauigkeit
Die Kavität sollte das genehmigte Produktdesign konsistent wiedergeben. Kritische Abmessungen sollten während der Konstruktionsphase identifiziert und bei der Inspektion überprüft werden.
Material- und Stahlspezifikation
Der Lieferant sollte den Hohlraumstahl und das Formbasismaterial klar angeben, damit Käufer die erwartete Werkzeugkonfiguration verstehen können.
Oberflächenqualität
Polieranforderungen sollten im Voraus vereinbart werden, insbesondere wenn die Helmschale sichtbare Außenflächen aufweist, die ein einheitliches kosmetisches Erscheinungsbild erfordern.
Probeformen
Das Probespritzen bietet die Möglichkeit, Füllung, Entformung, Oberflächenerscheinung, Maßhaltigkeit und das Zusammenspiel zwischen der Form und der ausgewählten Spritzgießmaschine zu bewerten.
Lebensdauer der Produktion
Die erwartete Schusszahl sollte im Vergleich zum voraussichtlichen Produktionsvolumen des Käufers abgewogen werden. Dies hilft festzustellen, ob die Werkzeugkonfiguration dem beabsichtigten Fertigungszyklus entspricht.
Was sollten Käufer vor der Bestellung bestätigen?
Vor dem Kauf einesPC ABS Anti-Riot-Helm-Spritzgussform, sollten Beschaffungsteams dem Formenlieferanten vollständige Produkt- und Produktionsinformationen zur Verfügung stellen. Eine klare technische Kommunikation kann vermeidbare Werkzeugänderungen später im Projekt verhindern.
| Käuferanforderung | Informationen zur Bestätigung |
|---|---|
| Produktdesign | 3D-Modell, 2D-Zeichnungen, Abmessungen, Toleranzen und kritische Merkmale |
| Kunststoffmaterial | PC, PC+ABS oder exakte Harzqualität |
| Produktionsmenge | Erwartete monatliche oder jährliche Produktion |
| Injektionsmaschine | Maschinengröße, Einspritzkapazität, Formabmessungen und Spannanforderungen |
| Aussehen | Erforderliche Kavitätsgüte und sichtbare Oberflächenqualität |
| Inspektion | Anforderungen an Maßkontrolle und Probeformung |
| Werkzeugleben | Erwartete Produktionszyklen und Wartungsbedingungen |
Für einen ausländischen Käufer, der mit einem chinesischen Lieferanten oder Hersteller zusammenarbeitet, sind diese Details besonders wertvoll, da sie vor Beginn der Fertigung eine gemeinsame technische Referenz bilden. Produktzeichnungen, genehmigte Muster, Harzspezifikationen und Inspektionsstandards sollten im Rahmen des Werkzeugprojekts dokumentiert werden.
Häufig gestellte Fragen
Was ist eine PC-ABS-Anti-Riot-Helm-Spritzgussform?
Dabei handelt es sich um ein spezielles Spritzgusswerkzeug zur Herstellung von Außenschalen für Schutzhelme aus technischen Kunststoffen wie PC und PC+ABS. Das Werkzeug definiert die Geometrie und Oberfläche der Formschale bei der Spritzgussfertigung.
Wie viele Hohlräume hat diese Helmform?
Das beschriebene Werkzeug verwendet eine integrierte konkave Einsatzstruktur mit einer Kavität, die für jeden Einspritzzyklus eine Formkavität bereitstellt.
Welcher Stahl wird für den Hohlraum verwendet?
Der Hohlraum besteht aus vorgehärtetem Formstahl P20 und 718H, während die Formbasis aus 45#-Kohlenstoffstahl besteht.
Wie ist die Oberflächenbeschaffenheit der Kavität?
Der Hohlraum ist auf ca. Ra 0,8 feinpoliert und sorgt so für eine glatte und gleichmäßig geformte Schalenoberfläche.
Wie hoch ist die voraussichtliche Lebensdauer?
Die angegebene theoretische Lebensdauer beträgt ca. 300.000–500.000 Schuss. Die tatsächliche Lebensdauer hängt von der Materialauswahl, den Formbedingungen, der Wartung, der Produktionsfrequenz und anderen Betriebsfaktoren ab.
Kann PC+ABS mit dieser Form verwendet werden?
Ja. Die Form ist sowohl für PC- als auch für PC+ABS-Materialien ausgelegt. Die genaue Harzqualität und die Formparameter sollten während der Konstruktion und Testproduktion bestätigt werden.
Abschließende Überlegungen
Die Leistung einer spritzgegossenen Helmschale beginnt mit der Genauigkeit und Eignung ihrer Werkzeuge. DerPC ABS Anti-Riot-Helm-Spritzgussformkombiniert eine integrierte konkave Einsatzstruktur mit einer Kavität, vorgehärtetem Hohlraumstahl P20 und 718H, eine Formbasis aus Kohlenstoffstahl 45#, Ra 0,8 Hohlraumpolitur und Kompatibilität mit PC- und PC+ABS-Materialien. Seine angegebene theoretische Lebensdauer von 300.000–500.000 Schüssen macht es zu einer praktischen Werkzeugspezifikation, die bei der Planung wiederholter Produktion berücksichtigt werden sollte. Für Hersteller, die Formenlieferanten vergleichen, sollte die nützlichste Bewertung Hohlraumkonstruktion, Stahlauswahl, Oberflächenanforderungen, Probeformen, Inspektionsstandards, Maschinenkompatibilität und langfristige Wartung umfassen. Wenn Sie ein neues Helmwerkzeugprojekt planen oder eine produktionsorientierte Formlösung benötigen, erfahren Sie mehr über die PC ABS Anti Riot Helm-Spritzgussform undKontaktieren Sie unsum Ihre Produktzeichnungen, Materialanforderungen, Produktionsmengen und individuellen Werkzeuganforderungen zu besprechen.